प्रमुख विनिर्माण प्रक्रिया बिंदु
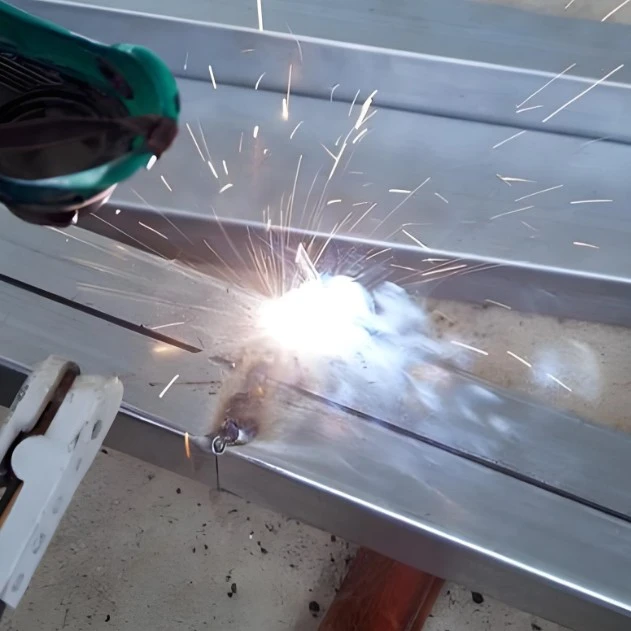
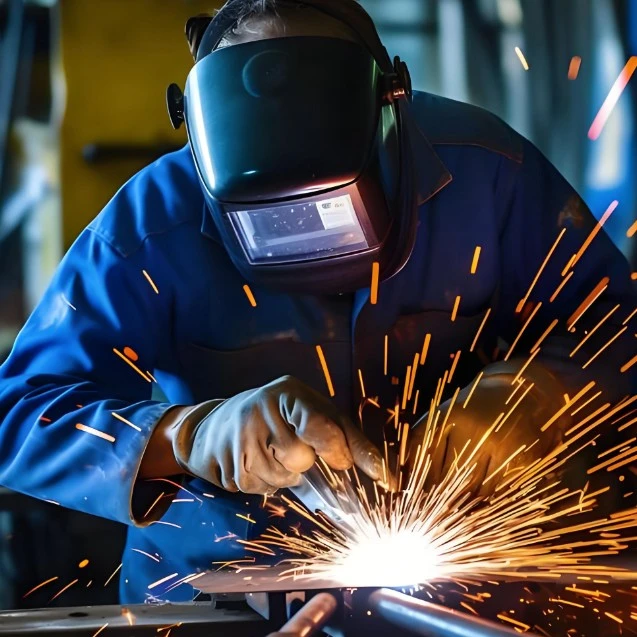
फोटोवोल्टिक वेल्डिंग प्रसंस्करण में एकल-सेल वेल्डिंग, श्रृंखला वेल्डिंग, लैमिनेटिंग और लेमिनेशन जैसे प्रमुख चरण शामिल हैं। गुणवत्ता सुनिश्चित करने के लिए प्रत्येक चरण में मापदंडों के सख्त नियंत्रण की आवश्यकता होती है:
सिंगल-सेल वेल्डिंग: टिन-प्लेटेड सोल्डर स्ट्रिप को सौर सेल की मुख्य ग्रिड लाइनों में सटीक रूप से वेल्ड करने के लिए एक स्थिर तापमान वाले सोल्डरिंग आयरन का उपयोग करें। टांका लगाने वाले लोहे के सिर का तापमान 260-280 डिग्री सेल्सियस के भीतर सख्ती से नियंत्रित किया जाता है, और उच्च तापमान के कारण सौर सेल को नुकसान से बचने के लिए वेल्डिंग का समय 3 सेकंड के भीतर सीमित होता है;
श्रृंखला वेल्डिंग चरण: सोल्डर स्ट्रिप्स का उपयोग करके कई सौर कोशिकाओं को रिवर्स श्रृंखला में कनेक्ट करें। कोशिकाओं की रिक्ति त्रुटि को ±0.5 मिमी के भीतर नियंत्रित किया जाता है, और सोल्डर स्ट्रिप्स की सपाटता सीधे वर्तमान ट्रांसमिशन दक्षता को प्रभावित करती है;
लैमिनेटिंग प्रक्रिया: सामग्री को टेम्पर्ड ग्लास, ईवीए चिपकने वाली फिल्म, सौर सेल श्रृंखला और बैकशीट (टीपीटी) के क्रम में परत करें। लैमिनेटिंग के बाद, सूक्ष्म दरारें और अपूर्ण सोल्डरिंग जैसे दोषों को पूरी तरह से खत्म करने के लिए एक ईएल परीक्षण आयोजित किया जाता है;
लेमिनेशन चरण: ईवीए चिपकने वाली फिल्म को पिघलाने और ठोस बनाने के लिए एक उच्च तापमान और उच्च दबाव प्रक्रिया का उपयोग करें, जिससे एक सीलबंद संरचना बनती है। सीलिंग प्रदर्शन सुनिश्चित करने के लिए तापमान और वैक्यूमिंग समय को ईवीए के प्रकार के अनुसार सटीक रूप से समायोजित करने की आवश्यकता है।
स्थापना और कनेक्शन विशिष्टताएँ
फोटोवोल्टिक वेल्डिंग प्रसंस्करण के बाद, सिस्टम के स्थिर संचालन को सुनिश्चित करने के लिए घटकों की स्थापना और कनेक्शन को मानक विनिर्देशों का सख्ती से पालन करना चाहिए:
1. रेलिंग निर्धारण: बाहरी स्थापना के लिए, हॉट-डिप गैल्वेनाइज्ड स्टील या एल्यूमीनियम मिश्र धातु रेल की आवश्यकता होती है। उन्हें बोल्ट या क्लैंप का उपयोग करके तय किया जाना चाहिए, ≤ 2 मिमी की स्थापना समतलता त्रुटि और <4 मिमी के विकर्ण विचलन के साथ;
2. घटक कनेक्शन: MC4 फोटोवोल्टिक कनेक्टर का उपयोग अंतर-घटक कनेक्शन के लिए किया जाता है। सकारात्मक और नकारात्मक टर्मिनल डालते समय, जकड़न की पुष्टि के लिए एक "क्लिक" ध्वनि सुनी जानी चाहिए। प्रत्यक्ष सूर्य के प्रकाश के संपर्क के कारण इन्सुलेशन की उम्र बढ़ने से बचने के लिए केबल झुकने का त्रिज्या 48 मिमी से कम नहीं होना चाहिए;
3. जंक्शन बॉक्स वेल्डिंग: बाईपास डायोड और वेल्डिंग टेप को वेल्डिंग करने से पहले, इन्फ्रारेड प्रीहीटिंग की आवश्यकता होती है। प्रीहीटिंग तापमान को 120-150 ℃ पर नियंत्रित किया जाना चाहिए, टांका लगाने वाले लोहे का तापमान 240-260 ℃ तक कम किया जाना चाहिए, और डायोड को थर्मल क्षति को रोकने के लिए वेल्डिंग का समय 2 सेकंड के भीतर कम किया जाना चाहिए;
4. तैयार उत्पाद निरीक्षण: वेल्डिंग के बाद, कनेक्शन प्रतिरोध <0.5mΩ है यह सुनिश्चित करने के लिए चालन और कम प्रतिरोध परीक्षण आयोजित करें। साथ ही, सोल्डर जोड़ों की आंतरिक शून्य दर की जांच करने के लिए एक्स-रे इमेजिंग का उपयोग करें, वेल्डिंग की गुणवत्ता को व्यापक रूप से सुनिश्चित करें।
प्रश्नोत्तर
1. प्रश्न: फोटोवोल्टिक वेल्डिंग प्रसंस्करण के दौरान, उच्च तापमान बैटरी कोशिकाओं को आसानी से नुकसान पहुंचा सकता है। इससे कैसे बचें?
उत्तर: इसे प्रक्रिया मापदंडों को सटीक रूप से नियंत्रित करके प्राप्त किया जा सकता है। एकल कोशिकाओं के लिए सोल्डरिंग आयरन का तापमान 260-280℃ तक सीमित है और समय 3 सेकंड से अधिक नहीं है। कनेक्शन बॉक्स के लिए सोल्डरिंग आयरन का तापमान 240-260℃ तक कम हो जाता है और समय 2 सेकंड से अधिक नहीं होता है। साथ ही, स्थानीय ओवरहीटिंग से बचने के लिए वास्तविक समय की निगरानी के लिए पेशेवर तापमान नियंत्रण उपकरण का उपयोग किया जाता है।
2. प्रश्न: यदि वेल्डेड घटकों का कनेक्शन प्रतिरोध बहुत अधिक है तो क्या किया जाना चाहिए?
उत्तर: सबसे पहले, बैटरी की मुख्य ग्रिड लाइनों पर सोल्डरिंग टेप के आसंजन की जांच करें ताकि यह सुनिश्चित हो सके कि कोई गलत सोल्डरिंग तो नहीं है। दूसरे, यह सुनिश्चित करने के लिए वेल्डिंग तापमान और समय मापदंडों को अनुकूलित करें कि सोल्डरिंग टेप और बैटरी पूरी तरह से एकीकृत हैं। अंत में, वेल्डिंग के बाद सख्ती से कम-प्रतिरोध परीक्षण करें और तुरंत ही अन्य उत्पादों पर दोबारा काम करें।
3. प्रश्न: बाहरी स्थापित फोटोवोल्टिक घटकों के वेल्डिंग क्षेत्रों की उम्र बढ़ने का खतरा है। स्थायित्व कैसे सुनिश्चित करें?
उत्तर: जंग-रोधी क्षमता को बढ़ाने के लिए समर्थन गर्म-डुबकी गैल्वेनाइज्ड स्टील या एल्यूमीनियम मिश्र धातु से बने होते हैं। केबल सीधी धूप से बचते हैं और पर्याप्त झुकने वाली त्रिज्या सुनिश्चित करते हैं। कनेक्शन बॉक्स को अच्छी तरह से सील कर दिया गया है। सामग्री और स्थापना विवरण दोनों से, वेल्डिंग क्षेत्रों को लंबे समय तक स्थिर रहना सुनिश्चित किया जाता है।
4. प्रश्न: विभिन्न प्रकार की ईवीए चिपकने वाली फिल्मों के लिए लेमिनेशन चरण के दौरान मापदंडों को कैसे समायोजित करें?
उत्तर: लेमिनेशन तापमान और वैक्यूमिंग समय को ईवीए चिपकने वाली फिल्म के पिघलने बिंदु और पिघल सूचकांक के अनुसार सटीक रूप से समायोजित करने की आवश्यकता है ताकि यह सुनिश्चित किया जा सके कि ईवीए चिपकने वाली फिल्म पूरी तरह से पिघल जाए और जम जाए, जिससे एक तंग सीलिंग संरचना बन जाए। विशिष्ट मापदंडों को चिपकने वाली फिल्म के मॉडल के आधार पर पेशेवर तकनीकी टीम द्वारा अनुकूलित किया जा सकता है।
शेनघुई मेटल "सटीक शिल्प कौशल और स्थिर गुणवत्ता" को अपनी मुख्य प्रतिस्पर्धात्मकता के रूप में लेता है। फोटोवोल्टिक वेल्डिंग प्रसंस्करण में वर्षों के संचित अनुभव के साथ, इसने कई फोटोवोल्टिक ऊर्जा परियोजनाओं के लिए स्थिर और विश्वसनीय प्रसंस्करण सेवाएं प्रदान की हैं, और उद्योग में अच्छी प्रतिष्ठा हासिल की है। हम फोटोवोल्टिक मॉड्यूल की विशिष्टताओं और सामग्री आवश्यकताओं के अनुसार वेल्डिंग प्रक्रियाओं को सटीक रूप से अनुकूलित कर सकते हैं, और छोटे बैच प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक की पूरी प्रक्रिया का समर्थन कर सकते हैं। हम समर्थन के लिए विस्तृत मूल्य सूचियाँ और कोटेशन प्रदान करते हैं। हम दुनिया भर में विश्वसनीय फोटोवोल्टिक वेल्डिंग प्रसंस्करण ब्रांडों में से एक हैं, जो लगातार विश्वसनीय मेड इन चाइना प्रसंस्करण परिणाम प्रदान करते हैं।
हॉट टैग: फोटोवोल्टिक वेल्डिंग प्रसंस्करण, आपूर्तिकर्ता, निर्माता
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик